
Обновлено: 9 ноября 2026 · проверено редакцией SolarXBridge
Соединение аккумуляторов 18650 в сборку — это точечная сварка лентой, и она упирается в три числа, которые почти никогда не считают: сечение никелевой ленты, ток в последовательной перемычке и количество сварных точек. Ленту берут «как у всех» — 0,15 × 8 мм, точечник настраивают «пока не прилипнет», а потом пакет греется на 20 А, ячейки разъезжаются по напряжению, и виноватой оказывается «плохая партия».
Ниже — расчёт вместо пересказа форумов: сколько ампер держит лента по сечению, что происходит в точке сварки, где в сборке течёт весь ток пакета и почему паять литий запрещено паспортом, а не традицией. Цифры по материалам взяты из справочных таблиц, параметры сварки — из измерений на 18650, ссылки в конце.
Короткий ответ
- 0,15 × 8 мм — это 6–8 А на слой, а не 20 А. Сечение 1,2 мм² при плотности тока 5–7 А/мм² даёт 6–8,4 А; расчёт по нагреву — 8,3 А при перегреве 20 K.
- Правило для чистого никеля: 5–7 А на мм² сечения. 0,2 × 10 мм — это 2,0 мм², то есть 10–14 А.
- В последовательной перемычке течёт весь ток пакета, в параллельной — только часть. Для 6S2P под 20 А: параллель 10 А, серия 20 А. Ошибку почти всегда делают в серии.
- Паять нельзя. Samsung SDI в паспорте 30Q, п. 6.1.1: элемент не паяют напрямую, к выводу приваривают ленту, а провод паяют к ленте. Причина — повреждение сепаратора и изолятора теплом.
- 4–6 точек на соединение. Одна точка даёт 0,7–1,0 мОм, четыре в параллель — 0,18–0,25 мОм; «холодная» точка в единицы мОм греется и отваливается.
- Ёмкости можно смешивать в параллель, нельзя в серию. И никогда — старое с новым: это прямой запрет паспорта.
| Лента, мм | Сечение | Ток на слой (ΔT ≤ 20 K) | Куда хватает |
|---|---|---|---|
| 0,10 × 8 | 0,8 мм² | до 7 А | одиночная ячейка, 3–5 А |
| 0,15 × 8 | 1,2 мм² | 6–8 А | 3S1P, до 6 А |
| 0,15 × 10 | 1,5 мм² | до 10 А | 4S1P, 8 А |
| 0,20 × 10 | 2,0 мм² | 10–14 А | 6S2P, пакет 20 А |
| два слоя 0,15 × 8 | 2,4 мм² | 11–12 А | когда нет 0,2 мм под рукой |
| 0,30 × 8 | 2,4 мм² | 11–12 А | 10S3P только до 12 А на серию |
Почему паять нельзя, а варить нужно
Паспорт Samsung SDI формулирует это без оговорок: «элемент не следует паять напрямую с другими элементами; к выводу приваривают ленту, а провод паяют уже к ленте». И там же объясняет причину: «иначе это может повредить такие компоненты, как сепаратор и изолятор, из-за выделения тепла». Отдельным пунктом в предупреждениях — не нагревать локальный участок аккумулятора нагретыми предметами, включая паяльник.
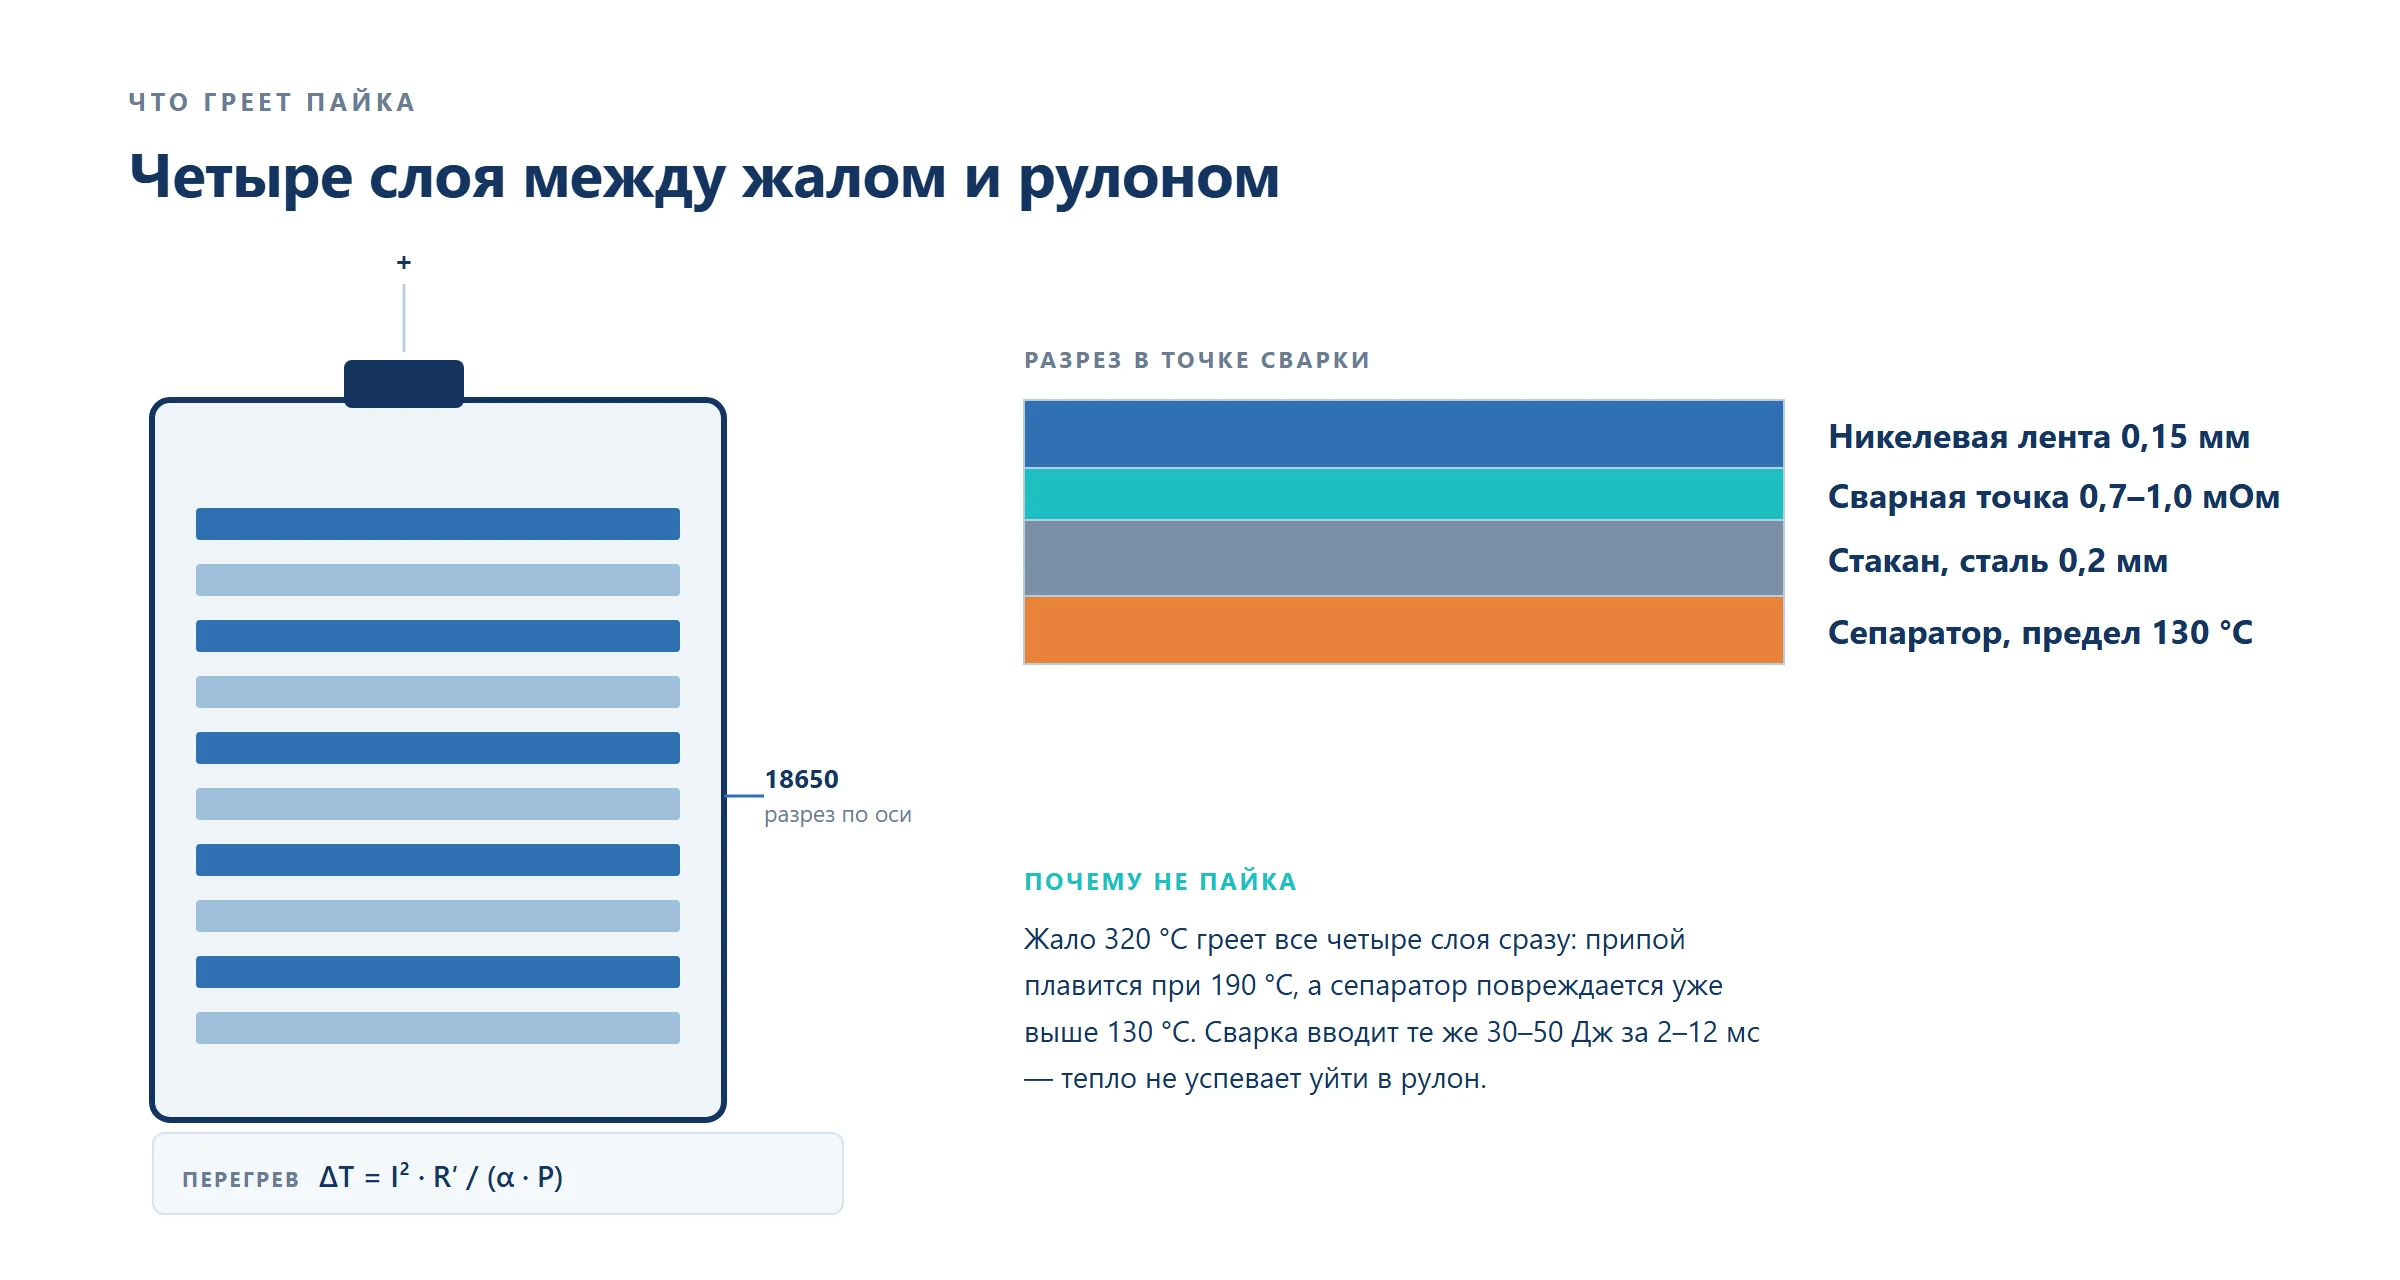
Физика за этой формулировкой простая. Жало паяльника — 320–350 °C, температура плавления ПОС-61 — около 190 °C, и на само соединение нужно прогреть место контакта. Стакан 18650 — сталь 0,2 мм, за ней рулон с сепаратором. В паспорте есть тест нагревом: элемент обязан пережить 130 °C без возгорания и взрыва, и это верхняя граница, а не рабочий режим. При пайке локальная температура под точкой проходит 200 °C, и тепло идёт внутрь, ровно туда, где сепаратор.
Второй аргумент — сопротивление. У припоя ПОС-61 удельное сопротивление около 15 × 10⁻⁸ Ом·м, в 2,2 раза выше никеля, и само соединение зависит от площади и прогрева. Сварная точка даёт 0,74–1,02 мОм на соединении 0,2 мм никеля с никелированной сталью, и это число воспроизводится от ячейки к ячейке.
Третий — повторяемость. Пайка зависит от прогрева, флюса, количества припоя и рук; сварка — от трёх параметров, которые настраиваются один раз и держатся на сотне ячеек.
| Параметр | Пайка | Точечная сварка |
|---|---|---|
| Температура в зоне соединения | 190–250 °C | локальное плавление, 1 400 °C в микрообъёме |
| Время воздействия | 2–5 с на вывод | 2–12 мс |
| Нагрев самой ячейки | десятки градусов, тепло уходит в рулон | единицы градусов, тепло не успевает уйти |
| Сопротивление соединения | зависит от площади, растёт под нагрузкой | 0,7–1,0 мОм, стабильно |
| Стойкость к вибрации | припой ползёт, особенно при 60 °C | держит до отрыва ленты |
| Разрешено паспортом | нет | да, это штатный способ |
| Повторяемость | низкая | высокая при настроенном аппарате |
Есть и третий путь — механическое соединение на винтах и держателях. Он честный, но занимает объём и добавляет переходных сопротивлений; сравнение подходов для разных типов ячеек есть в материале призматические или цилиндрические ячейки.
Четыре материала: никель, сталь, медь, композит
Всё, что продаётся как «никелевая лента», делится на четыре группы. Разница не в цвете и не в цене за метр, а в удельном сопротивлении.
| Материал | ρ при 20 °C, 10⁻⁸ Ом·м | Во сколько раз хуже никеля | Ток при 1,2 мм² | Где встречается |
|---|---|---|---|---|
| Никель чистый, Ni ≥ 99,5 % | 6,85 | 1,0 | 6–8 А | нормальная лента для сварки |
| Никелированная сталь, Ni 5–10 мкм | 10,9 | 1,9 | 5–6 А | дешёвая «никелевая» лента с маркетплейсов |
| Медь-никель, композит | 2,3 | 0,4 | 12–14 А | пакеты на 30 А и выше |
| Медь чистая | 1,72 | 0,25 | 16–17 А | силовые шины, нужен никелевый подслой |
Значения для стали и композита — расчётные: ток идёт по двум путям параллельно, сталь 0,15 мм и никелевое покрытие 5 мкм, и складываются проводимости, а не сопротивления. Отсюда 1,9 для никелированной стали и 0,4 для композита 50/50. У чистой меди число красивое, но варить её к стальному стакану напрямую нельзя: медь не образует с сталью прочного литого ядра, поэтому в композите медь идёт вторым слоем под никелем.
Практический вывод: никелированная сталь — не «то же самое, но дешевле». До 5 А на слой разница незаметна, после 10 А она превращается в лишние ватты и градусы.
Магнит тут не помощник: никель тоже ферромагнитен, и лента из стали с никелевым покрытием липнет к магниту ровно так же. Проверять надо сопротивлением.
| Тест | Чистый никель | Никелированная сталь |
|---|---|---|
| Сопротивление 100 мм ленты 0,15 × 8 | 5,5–5,9 мОм | 10,5–11,5 мОм |
| Магнит | липнет | липнет |
| Надфиль по кромке | ровный цвет, металл мягкий | проступает серый металл, лента жёстче |
| Изгиб на 180° | след без трещин | заметные трещины покрытия |
Измерение сопротивления — единственный количественный тест, и он занимает минуту: четыре провода, стабильный ток 1 А, падение на 100 мм. Разница почти двукратная, её не спутаешь с погрешностью прибора.
Сечение и ток: расчёт, а не «на глаз»
Лента в пакете греется собственным током, и предел задаёт не паспорт ячейки, а баланс между джоулевым теплом и отводом с поверхности.
Порядок расчёта для метра ленты:
- Сопротивление метра:
R' = ρ / S, где S — площадь сечения в м². - Перегрев:
ΔT = I² · R' / (α · P), где P — периметр сечения в метрах, α — коэффициент теплоотдачи. - Обратная задача:
I = √(ΔT · α · P · S / ρ).
Для свободного воздуха α ≈ 12 Вт/(м²·K) — конвекция плюс излучение при слабом чернении поверхности. Пример для 0,15 × 8 мм при ΔT = 20 K: S = 1,2 · 10⁻⁶ м², P = 2 · (0,15 + 8) = 16,3 мм, ρ = 6,85 · 10⁻⁸ Ом·м. Подстановка даёт I = √68,5 = 8,3 А.
| Лента, мм | S, мм² | R’, мОм/м | I при ΔT 20 K | I при ΔT 40 K |
|---|---|---|---|---|
| 0,10 × 8 | 0,8 | 85,6 | 6,7 А | 9,5 А |
| 0,15 × 6 | 0,9 | 76,1 | 6,2 А | 8,8 А |
| 0,15 × 8 | 1,2 | 57,1 | 8,3 А | 11,7 А |
| 0,15 × 10 | 1,5 | 45,7 | 10,3 А | 14,6 А |
| 0,20 × 8 | 1,6 | 42,8 | 9,6 А | 13,6 А |
| 0,20 × 10 | 2,0 | 34,3 | 12,0 А | 17,0 А |
| 0,30 × 8 | 2,4 | 28,5 | 11,8 А | 16,7 А |
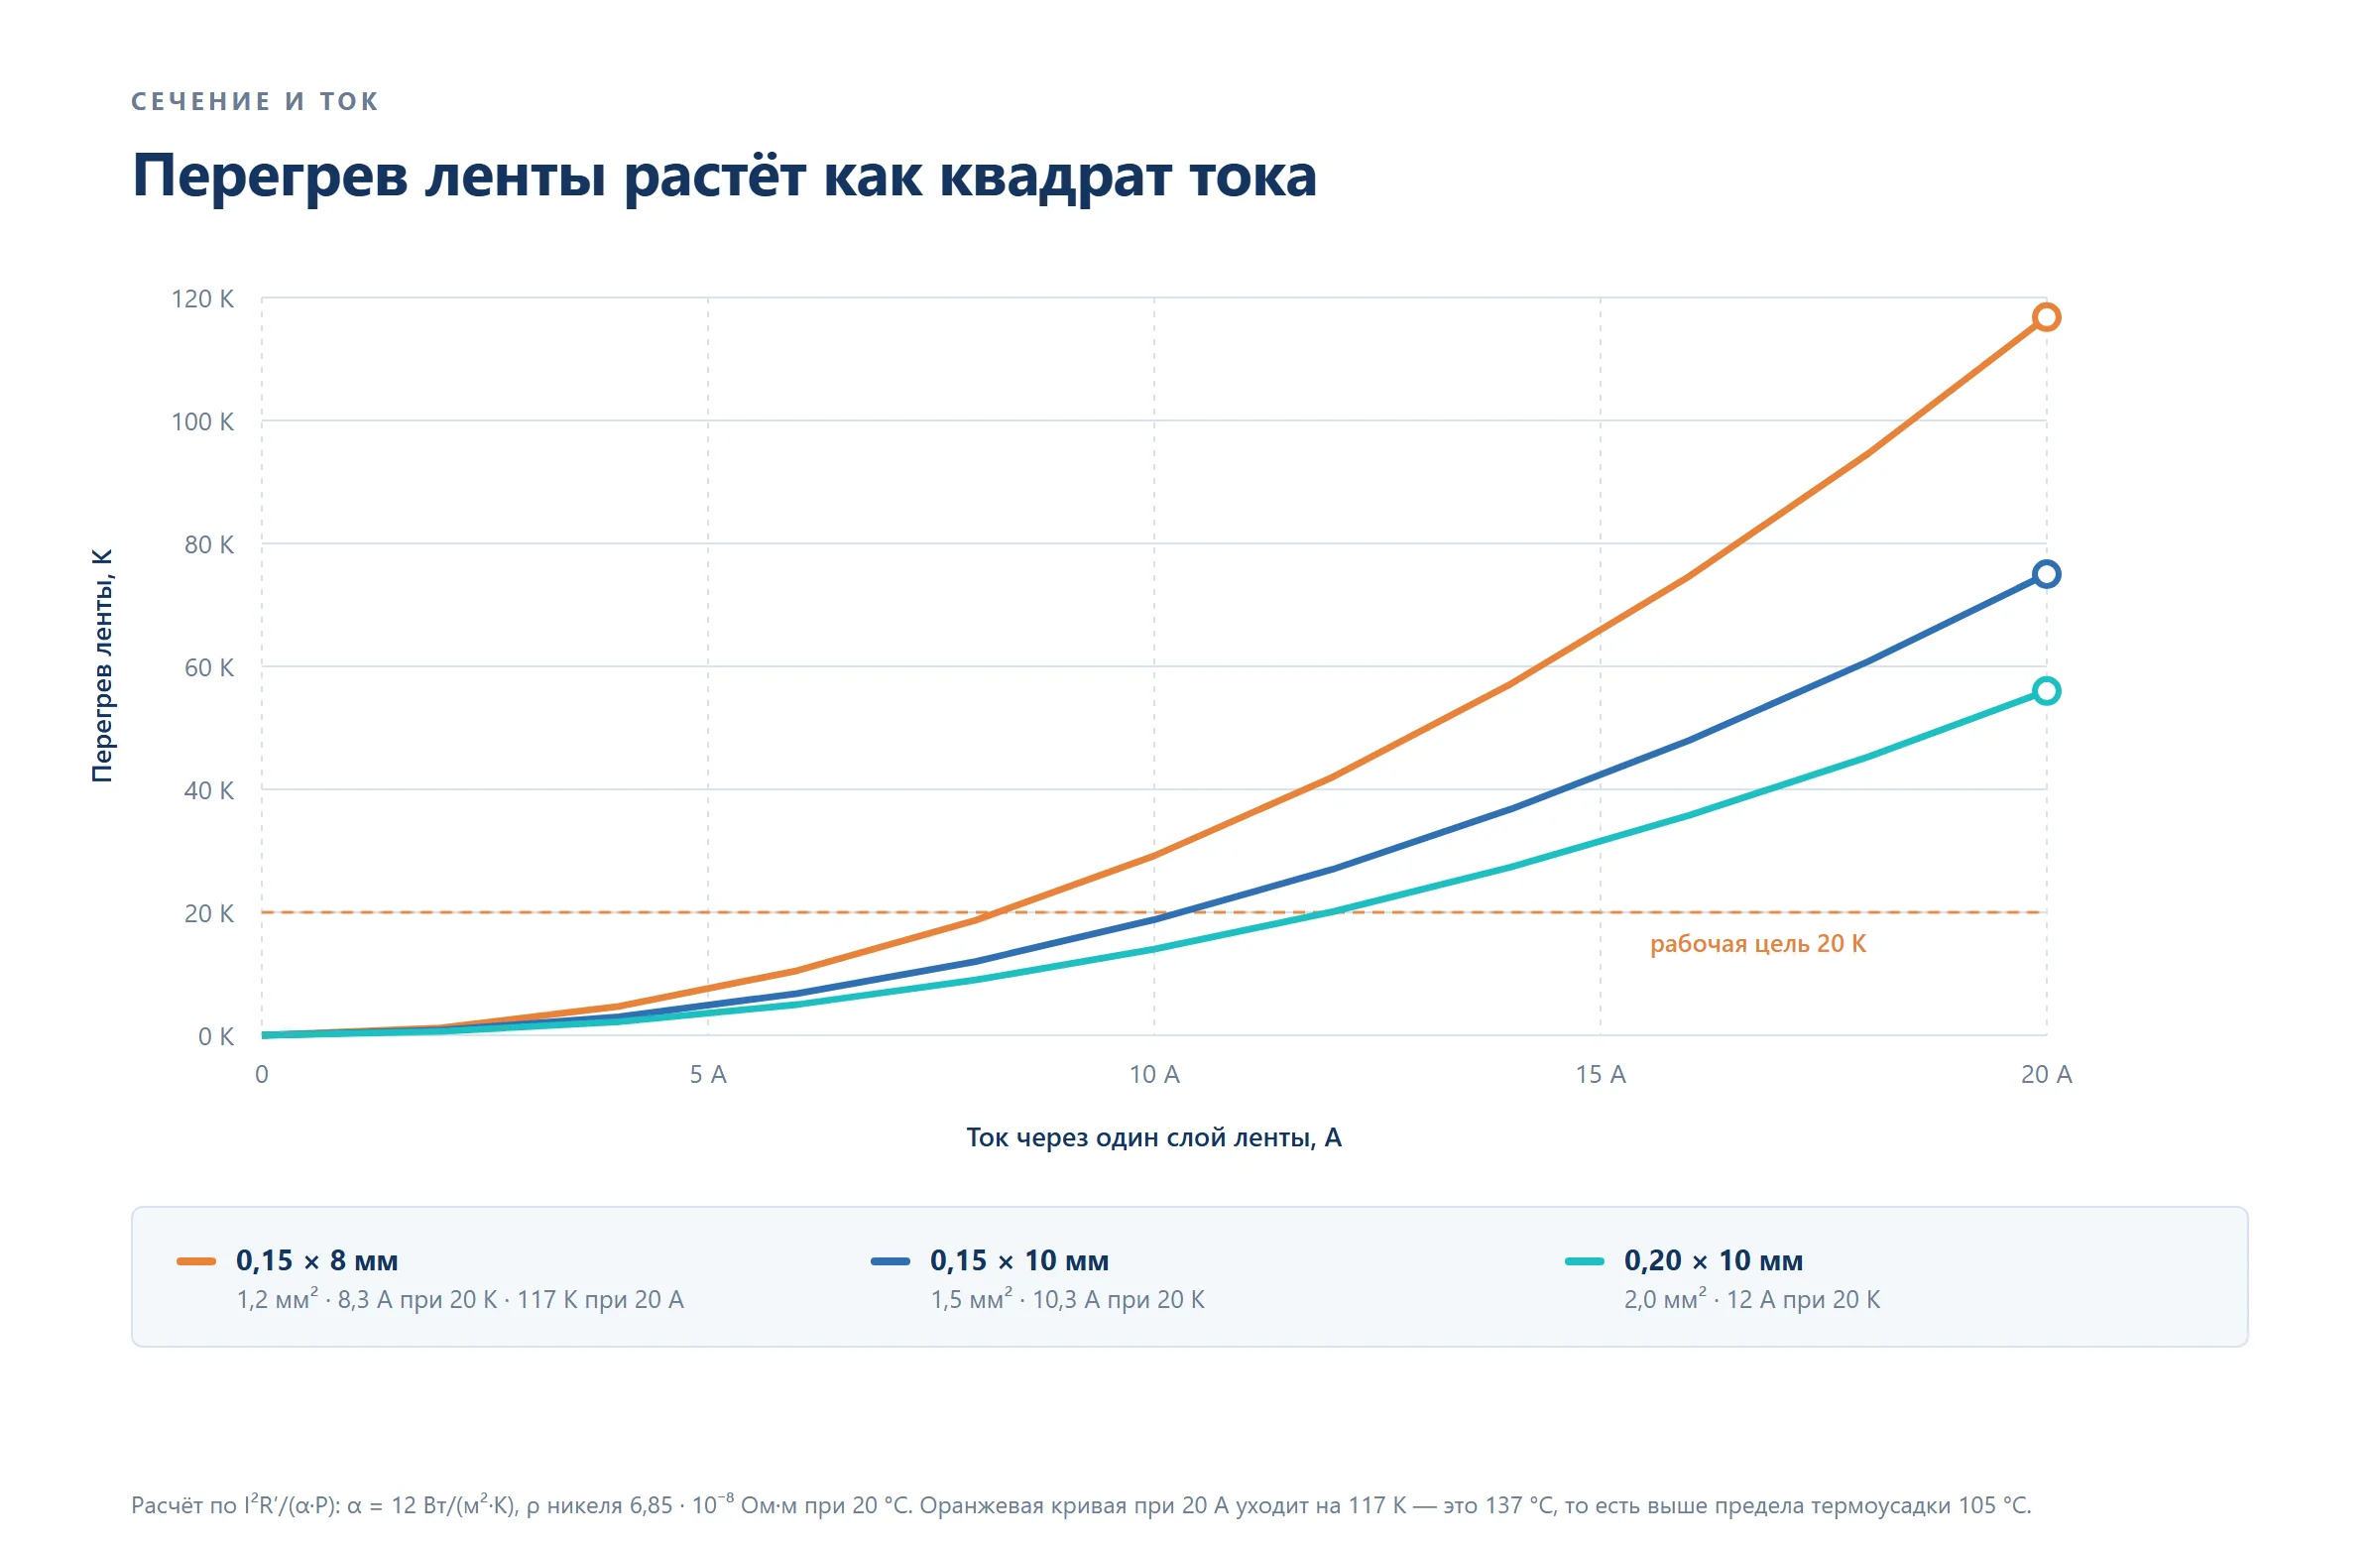
Обратите внимание на две строки, которые ломают интуицию. Лента 0,15 × 6 мм (0,9 мм²) держит меньше, чем 0,10 × 8 мм (0,8 мм²): у узкой ленты меньше периметр, а охлаждается она именно поверхностью. И 0,30 × 8 не даёт выигрыша против 0,20 × 10 при том же сечении — по той же причине.
Здесь нужно исправить собственную ошибку. В материале про сборку FPV-пакета на 21700 у нас стояло «никелевая лента 0,15 × 8 мм — для тока до 20 А». Это неверно: при 20 А через 1,2 мм² перегрев по той же формуле — 400 · 0,0571 / (12 · 0,0163) = 117 K, то есть 137 °C при 20 °C среды. Термоусадка и фиш-пейпер рассчитаны на 105 °C, а ячейка рядом с такой лентой получает нагрев, которого нет в её паспортных условиях. Правильно так: 20 А — это два слоя 0,15 × 8 или один 0,2 × 10.
Две оговорки, без которых расчёт был бы нечестным. В пакете лента прижата к стаканам, и часть тепла уходит в металл — перегрев ниже расчётного. Но там же нет конвекции, а тепло возвращается в ячейку, поэтому 20 K мы держим как рабочую цель, 40 K — как предел, выше которого сборку переделываем. И расчёт не учитывает сопротивление самих сварных точек: при плохой сварке греется не лента, а контакт.
Сколько точек на одно соединение
Ток переходит из ленты в стакан только через сварные точки, и их сопротивление включено параллельно.
| Точек на соединение | Сопротивление соединения | Когда достаточно |
|---|---|---|
| 2 | 0,37–0,51 мОм | до 3 А на ячейку, тонкая лента |
| 4 | 0,18–0,25 мОм | до 8 А |
| 6 | 0,12–0,17 мОм | 10–15 А |
| 8 | 0,09–0,13 мОм | 15 А и выше, лента 0,2 мм |
| 4 «холодных» по 5 мОм | 1,25 мОм | рабочим соединением не считается |
Четыре точки — базовый минимум: дальше выигрыш уходит в погрешность, потому что сопротивление самого соединения (0,18–0,25 мОм) уже в несколько раз меньше сопротивления ленты на длине 15 мм (0,86 мОм). А вот «холодная» точка в 5 мОм перекрывает весь выигрыш: четыре такие дают 1,25 мОм, и на 10 А это уже 12 мВт в каждой точке плюс локальный нагрев под обёрткой.
Геометрия важнее количества:
- расстояние между точками — 4–6 мм при электродах 1,5–2 мм;
- не ближе 3 мм к кромке ленты и к бортику стакана;
- не варить по оси внутреннего вывода и по вентиляционному отверстию плюсового торца;
- на минусовом торце (это весь стакан) точки ставят по кольцу, отступив 3–4 мм от края;
- две точки на одну лапку — по диагонали, а не в линию.
Импульс: миллисекунды, джоули и тест на отрыв
| Толщина никеля | Ток сварки | Длительность | Энергия, оценка | Комментарий |
|---|---|---|---|---|
| 0,10 мм | 1 200–1 500 А | 4–6 мс | 15–30 Дж | фонарные сборки на 1–2 ячейки |
| 0,15 мм | 1 500–1 800 А | 6–10 мс | 30–50 Дж | основной режим для 18650 |
| 0,20 мм | 1 800–2 100 А | 8–12 мс | 50–80 Дж | 21700 и токовые пакеты |
| 0,30 мм | от 2 500 А | 12–16 мс | 90–130 Дж | бытовой аппарат не тянет, лучше два слоя 0,15 |
Строка 0,20 мм — не прикидка: это рабочие параметры из исследования сварки 0,2 мм никеля к никелированной стали 0,3–0,4 мм на 18650, там же измерено сопротивление соединения. Остальные строки — та же плотность энергии, пересчитанная по толщине.
Энергия в джоулях у конденсаторного аппарата — это ½ · C · U², и она не равна энергии в точке: часть уходит в электроды и в нагрев контактного сопротивления. Поэтому настройка делается не по цифре на дисплее, а по тесту на отрыв.
Критерий один. После сварки лента должна рваться по точке, оставляя в ней отверстие. Если точка «отскочила», а на стакане остался ровный серый кружок — энергии мало или давление электродов велико. Если прожгло стакан до цветов побежалости и тем более до отверстия — ячейка в брак, а не «зато держится»: целостность оболочки нарушена, и герметичность уже не восстановить.
Давление электродов — 3–5 кг, медные электроды зачищают каждые 20–30 сварок: никель налипает на кончик, площадь контакта растёт, плотность тока падает, и аппарат начинает «не варить» на тех же настройках.
Где в сборке течёт какой ток
Это то место, где чаще всего ошибаются. В параллельной перемычке ток делится между ячейками, в последовательной — идёт целиком.
| Пакет | Нагрузка | Параллельная перемычка | Последовательная перемычка | Минимум по ленте |
|---|---|---|---|---|
| 3S1P | 6 А | — | 6 А | 0,15 × 8 |
| 6S2P | 20 А | 10 А | 20 А | параллель 0,15 × 8, серия 0,2 × 10 |
| 10S3P | 30 А | 10 А | 30 А | параллель 0,15 × 8, серия два слоя 0,2 × 10 |
| 13S4P | 40 А | 10 А | 40 А | серия медь-никель 0,3 × 10 или шина |
Внутри параллельной группы ток распределяется неравномерно: ячейка, ближайшая к выходу, берёт больше остальных, при 2P разница доходит до 60/40. Поэтому параллельную перемычку считают не по половине тока, а с запасом на эту неравномерность.
Отсюда правило: ленту выбирают по току последовательной перемычки, а не по току ячейки. Пакет 10S3P на 30 А с лентой 0,15 × 8 в серии — это 263 K перегрева в расчёте на свободный воздух; на практике лента там просто не работает, а пакет «не держит ток» и «странно пахнет».
Последовательное соединение разной ёмкости
В серию ставят только ячейки одной ёмкости и одного внутреннего сопротивления: разброс по ёмкости до 2 %, по сопротивлению до 10 %.
Причина не в эстетике. Пакет разряжается до первой севшей ячейки, и дальше эта ячейка продолжает отдавать ток уже через себя, уходя в переполюсовку. При переразряде на аноде растворяется медный токосъёмник, при последующем заряде медь высаживается дендритами и может проколоть сепаратор — процесс необратимый. Механику мы разбирали в материале про защиту 18650, здесь важен вывод: слабая ячейка в серии — это не «минус 10 % ёмкости», а ускоренная деградация всего пакета.
Ёмкость цепочки равна ёмкости самой слабой ячейки, умноженной на число последовательных. 6S из ячеек 3 000 и 2 800 мА·ч даст 2 800, а не 2 900: более ёмкие просто не разрядятся до конца.
| Комбинация | Параллель | Серия |
|---|---|---|
| Одна партия, одинаковые ячейки | да | да |
| Ёмкость отличается на 5–10 % | да, с оговоркой | нет |
| Ёмкость отличается на 20 % и более | нет | нет |
| Сопротивление отличается на 15 % | нет | нет |
| Старое и новое | нет | нет |
| NCM и LFP | нет | нет |
| 18650 и 21700 | нет, по габариту | нет |
Оговорка про параллель с разбросом 5–10 %: физически такая группа работает, ячейки сами выравниваются по напряжению, но менее ёмкая работает при большем C-rate и стареет быстрее. Если пакет нужен на 500 циклов, разброс лучше держать в пределах 2 %.
Правила последовательного и параллельного соединения для LFP разобраны отдельно в материале последовательное и параллельное соединение LiFePO4 — физика та же, отличаются только пороги напряжения.
Параллель: что можно смешивать
Параллель прощает разброс, которого не прощает серия. Ток делится обратно пропорционально сопротивлению, поэтому более ёмкая ячейка берёт больше — и при разряде, и при заряде соседи подтягивают слабую. Именно поэтому в параллель допустимо ставить ячейки с разницей ёмкости до 10–15 %.
Но перед соединением напряжение надо выровнять. Разница 0,1 В при 50 мОм в контуре даёт 2 А уравнительного тока: искра, подгоревший контакт, а при плохом контакте — локальный нагрев прямо в момент сборки. Выравнивают резистором 10–50 Ом или просто дают ячейкам отлежаться, пока разница не станет меньше 0,05 В.
Чего делать нельзя даже в параллели:
- смешивать химии — у NCM верхняя отсечка 4,2 В, у LFP 3,65 В, и одна из групп будет постоянно перезаряжаться;
- соединять старое с новым — прямой запрет паспорта: «не используйте и не собирайте вместе старые и новые батареи»;
- ставить в одну группу ячейки с разным сопротивлением больше 15 %: распределение тока уйдёт в сторону, и группа будет греться локально.
Изоляция и порядок сборки
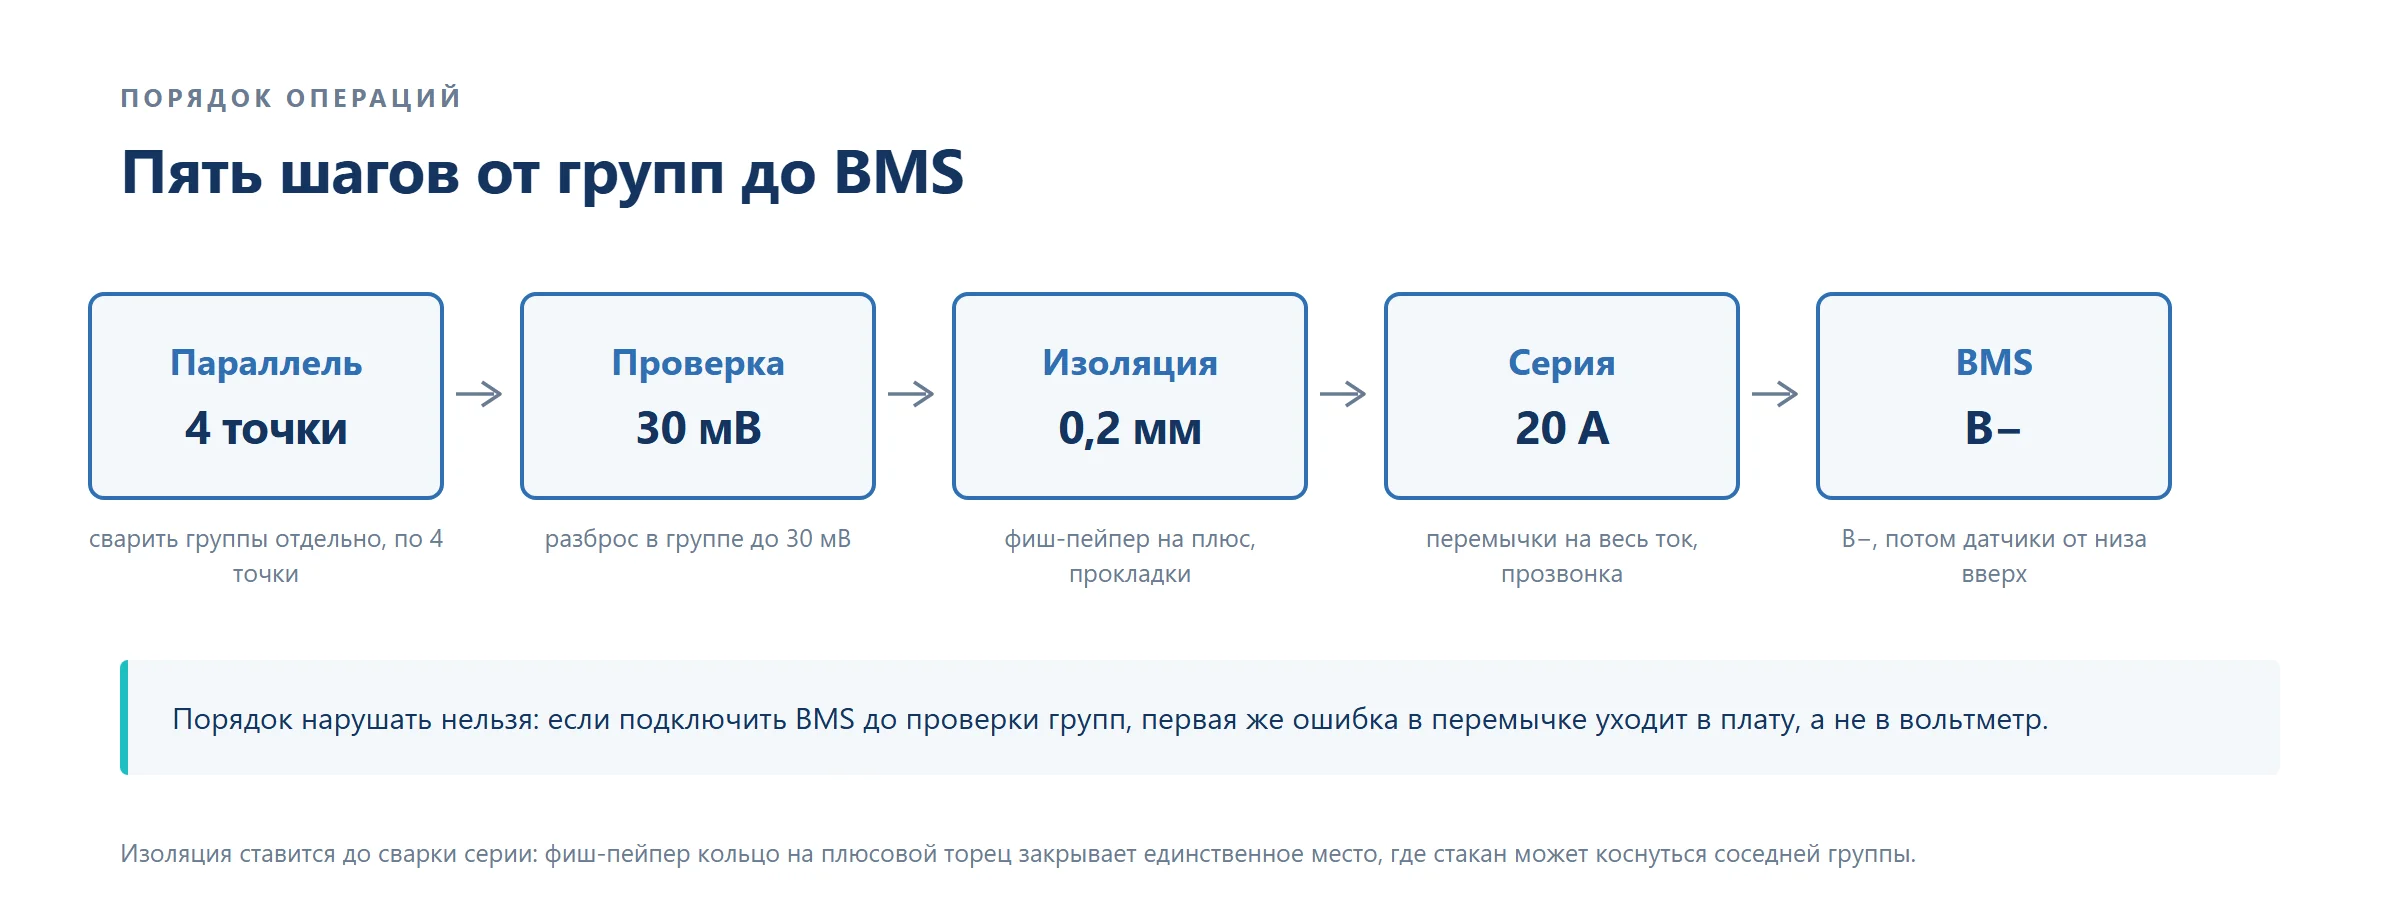
Порядок операций важнее аккуратности: почти все короткие замыкания при сборке происходят не от невнимательности, а от того, что изоляцию ставят после сварки.
- Сварить параллельные группы отдельно и сразу измерить напряжение: разброс внутри группы до 30 мВ.
- Наклеить фиш-пейпер кольца на плюсовые торцы и прокладки между группами. Стакан — это минус, и от плюса его отделяет обёртка толщиной 0,1 мм.
- Уложить группы в держатель и проверить, что ни один торец не касается соседней группы.
- Сварить последовательные перемычки и прозвонить каждую до подключения: сопротивление между соседними группами должно равняться сопротивлению ленты, а не нулю.
- Проложить балансировочные провода по стороне, противоположной перемычкам; ни один провод не должен пересекать сварной шов.
- Только после этого — BMS, предохранитель и термодатчик.
Материалы: фиш-пейпер 0,2–0,3 мм, каптон 0,05–0,1 мм между группами, термоусадка 0,15–0,2 мм на пакет. Экономия на кольце стоит трёх копеек и одной перемычки, лежащей на плюсовом торце соседней группы.
BMS и балансир: порядок подключения
Сначала силовой минус B−, потом провода датчиков от низшего потенциала к высшему. Перед включением разъёма измерьте каждую ножку относительно B−: напряжения должны возрастать ступенями по 3,6–4,2 В. Перепутанный порядок выжигает балансировочные ключи, и это самая частая причина «мертвой» платы сразу после сборки — сама плата при этом была исправна.
Пассивный балансир на 30–60 мА работает только на последней стадии заряда: 30 мА за час — это 1 % от ячейки 3 000 мА·ч, поэтому разброс в 10 % он выравнивает за десять часов и только за несколько циклов. Полный расчёт по разбросу и случаи, когда балансир не справляется, — в разборе BMS для сборки из 18650 и 21700.
Провода датчиков — 0,1–0,2 мм², но падение на них при токе балансировки даёт ошибку измерения. Подключайте силовые и измерительные цепи раздельно, иначе BMS видит не напряжение ячейки, а напряжение ячейки плюс падение на проводе. Подробнее про выбор и настройку платы — в материале BMS для LiFePO4; логика порогов та же, отличается число последовательных.
Что мы не советуем делать
- Паять выводы «быстро и мощным паяльником». Быстро не выходит: чтобы припой лёг на сталь, её надо прогреть до 200 °C, а это уже нагрев сепаратора.
- Ставить один слой 0,15 × 8 на 20 А. Это 117 K перегрева, а не «небольшой запас».
- Брать никелированную сталь на токах выше 5 А на слой. Сопротивление в 1,9 раза выше, греется она там же, где никель, только сильнее.
- Варить без фиш-пейпер кольца. Одна перемычка, лежащая на плюсовом торце соседней группы, — и пакет замыкается при первой же деформации.
- Варить 0,3 мм бытовым аппаратом на 30 Дж. Недогрев даёт точку, которая держится на столе и отваливается в пакете.
- Тянуть балансировочный провод через перемычку. При нагреве ленты изоляция провода плавится первой.
- Проверять сборку «на искру». В пакете 10S это не тест, а потеря ячеек и, возможно, рук.
- Смешивать в серию ячейки из разных партий «примерно одинаковой ёмкости». Разброс в 5 % превращается в 5 % недозаряда на каждой ячейке и в ускоренный износ.
Как мы проверяем сварку
Мы поставляем ячейки и не собираем пакеты на заказ, поэтому у нас нет «фирменной» технологии сварки, которую надо продать. Методика ниже — то, чем мы проверяем образцы сборок, которые присылают перед серийной партией, и то, что можно повторить на своём столе.
| Шаг | Что проверяем | Норма | Брак |
|---|---|---|---|
| 1 | Внешний вид точки | ореол 4–6 мм, потемнение без прожога | сквозное отверстие, цвета побежалости на стакане |
| 2 | Тест на отрыв на образце | лента рвётся по точке, в ней отверстие | точка отходит чистой площадкой |
| 3 | Сопротивление соединения, 4 провода | 0,7–1,0 мОм на точку | больше 2 мОм |
| 4 | Напряжение группы под нагрузкой 1C | просадка в пределах расчётной | ступенька или провал на 50 мВ |
| 5 | Нагрев ленты при разряде 1C, 10 минут | ΔT ленты не больше 20 K | больше 40 K |
| 6 | Осмотр после цикла | обёртка у швов целая | обёртка оплавилась или потемнела |
Третий шаг не делает почти никто, а он единственный количественный. Измерение четырёхпроводное, на постоянном токе: щупы ставят на ленту по обе стороны от точки, и прибор показывает сопротивление самого соединения, без сопротивления щупов. Разница между 0,8 и 5 мОм видна сразу, и именно она объясняет, почему один пакет держит 20 А, а другой греется на 8 А при одинаковой ленте.
Шаг 4 — самый быстрый способ поймать холодную точку без приборов: если при разряде 1C напряжение группы просаживается ступенькой, а не плавно, ищите соединение. Пятый шаг требует термопары и десяти минут; для серийной партии достаточно выборочного контроля раз в 20 пакетов.
И ещё одно, что часто путают: BMS не компенсирует плохую сварку. Плата измеряет напряжение на своих клеммах, а не падение на точке, поэтому холодное соединение она пропустит и отключится только по температуре — то есть когда пакет уже нагрелся.
Честно о том, кто мы — и чего не делаем?
Что важно знать до заказа
- Мы не производим ячейки. SolarXBridge — поставщик, поэтому параметры в статье приведены по datasheet производителя, а не по нашим замерам.
- Мы не обещаем «проверено на 100 %». Выходной контроль выборочный: ёмкость и внутреннее сопротивление каждой ячейки подтверждаются при приёмке на вашей стороне.
- Мы не подгоняем маркировку под запрос. Ячейка на 2 500 мА·ч не станет 3 000 от наклейки, и таких позиций у нас нет.
- Мы не продаём «ленту на 10 А» без указания сечения. Ток определяется шириной и толщиной: 0,15×8 мм держит около 15 А, 0,2×10 мм — до 25 А при коротком пути.
FAQ
Сколько ампер выдерживает никелевая лента 0,15 × 8?
6–8 А на слой при перегреве до 20 K. Правило 5–7 А/мм² для сечения 1,2 мм² даёт верхнюю границу 8,4 А, расчёт по теплоотдаче — 8,3 А. Всё, что выше, требует второго слоя или ленты 0,2 × 10 мм.
Можно ли паять аккумуляторы 18650?
Производитель это запрещает: в паспорте Samsung SDI написано, что элемент нельзя паять напрямую, только приваривать ленту, а провод паять к ленте. Причина — нагрев сепаратора и уплотнения. Практически пайка ещё и даёт нестабильное сопротивление.
Сколько точек сварки нужно на одну ячейку?
Четыре — базовый минимум для токов до 8 А, шесть для 10–15 А. Каждая точка добавляет 0,7–1,0 мОм, включённых параллельно, поэтому после четырёх выигрыш уходит в погрешность.
Можно ли соединять последовательно аккумуляторы разной ёмкости?
Не стоит. Ёмкость цепочки равна ёмкости самой слабой ячейки, и она же первой уходит в переразряд. Если разброс больше 2 %, ячейки надо разложить по группам, а не собирать как есть.
Можно ли соединять параллельно разные аккумуляторы?
Параллель допускает разброс по ёмкости до 10–15 % при одинаковой химии и близком сопротивлении. Перед соединением выровняйте напряжение до 0,05 В, иначе уравнительный ток даст искру и подгар.
Каким током и сколько миллисекунд варить никель к 18650?
Для ленты 0,15 мм — 1 500–1 800 А и 6–10 мс, для 0,2 мм — 1 800–2 100 А и 8–12 мс. Цифры с панели вторичны: настройка подтверждается тестом на отрыв, а не дисплеем.
Чем никелированная сталь хуже чистой никелевой ленты?
Сопротивлением: 10,9 против 6,85 · 10⁻⁸ Ом·м, то есть в 1,9 раза. На 5 А это лишние ватты в ленте, на 15 А — уже десятки ватт и заметный нагрев под обёрткой.
Нужен ли балансир, если BMS уже стоит?
Балансир — часть BMS, отдельно его ставят только на пакеты без платы. Пассивный балансир на 30–60 мА выравнивает разницу в 1 % за час, поэтому запускать его надо заранее.
Почему греется никелевая лента в сборке?
Потому что её сечение выбрали по току ячейки, а не по току перемычки. В последовательной перемычке течёт весь ток пакета: 30 А через 1,2 мм² — это около 260 K перегрева, лента в таком режиме не работает.
Сколько слоёв никеля можно сварить между собой?
Два, и варить их надо сначала между собой, а потом приваривать к ячейке. Три слоя и больше бытовой аппарат не проплавляет насквозь, и между слоями остаётся контакт с сопротивлением в единицы мОм.
При соединении 18650 — никелевая лента и комплектующие. Ещё по теме: ячейки 18650 для сборок.
Нужен расчёт под вашу сборку?
Собираете на никелевой ленте? Пришлите ток и схему — подберём сечение и посчитаем комплект.
Нужны формат, схема S/P, ток нагрузки и рабочая температура — подберём типоразмер и вернём цену за штуку вместе с ценой кВт·ч. Условия партий от 100 штук — на странице закупки ячеек.
Запросить расчёт под сборку →WhatsAppTelegram
Под ваш случай: цилиндрические ячейки NCM · калькулятор ёмкости
Источники и методика
- Паспорт Samsung SDI INR18650-30Q (v0.0, март 2014), п. 6.1.1–6.1.2: элемент не паяют напрямую, ленту приваривают, причина — повреждение сепаратора и изолятора; там же запрет собирать старые и новые ячейки вместе, максимальный продолжительный разряд 15 А при 25 °C, тест нагревом до 130 °C — спецификация.
- Удельное сопротивление при 20 °C: никель 6,85 · 10⁻⁸, медь 1,724 · 10⁻⁸, мягкая сталь 15 · 10⁻⁸ Ом·м; температурный коэффициент никеля 6,41 · 10⁻³ 1/°C — таблица материалов.
- Сопротивление сварного соединения 0,2 мм никеля с никелированной сталью 0,3–0,4 мм: 0,74–1,02 мОм; параметры сварки 1 800–2 100 А при 8–12 мс; рост сопротивления на 24–27 % после 180 с при 30 А — исследование на 18650, Уорикский университет, 2022.
- EVE Energy: 25P — 2 500 мА·ч, 30 А, до 15 мОм; 40P — 4 000 мА·ч, 21700, 12,5C (паспортные данные производителя, сверены с таблицей аналогов).
Методика: перегрев ленты считан по балансу I²R' = α·P·ΔT для свободного воздуха при α = 12 Вт/(м²·K) и ρ при 20 °C; это верхняя оценка для пакета, где часть тепла уходит в стаканы, и нижняя — для плотной укладки без конвекции. Сопротивление соединения приведено по измерению на постоянном токе четырёхпроводным методом. Число точек и геометрия — из практики приёмки, а не из паспорта ячейки: паспорт задаёт только запрет на пайку.
Материал подготовлен техническим отделом SolarXBridge. Мы поставляем ячейки EVE (25P, 33V, 35V, 40P, 50E) и пакеты на заказ не собираем: если нужна сварка, честнее делать её там, где стоит аппарат с контролем энергии и есть тест на отрыв. Ячейки отгружаются с паспортом, MSDS и отчётом UN38.3, на приёмке мы промеряем ёмкость и внутреннее сопротивление — как это делается.
Смежные материалы: 18650 с защитой или без | размеры аккумуляторов 18650, 21700, 20700 и 26650 | самые мощные 18650 2026 года | самые мощные 21700 | 21700 против 18650 | пересборка аккумулятора электросамоката
Ячейки, о которых идёт речь: EVE 25P 2 500 мА·ч, 12C | EVE 35V 3 500 мА·ч | EVE 40P 4 000 мА·ч, 21700
